案例一:某沿海炼化一体化项目催化裂化烟气治理工程
项目背景
该过油炼制厂年制作加工黄金 1000 亿立方米,搭配催化氧化裂化妆 置(FCC)年处里轻油 300 亿立方米。2020 年因《原油使用量化学物质工艺空气固体废弃物释放准则》(GB 31571-2015)加严,耍求尾气中 SO₂≤50mg/m³、NOx≤100mg/m³、颗粒肥料物≤20mg/m³,增加了 “余热电厂锅炉 + 电排尘” 装置不了充分满足新耍求,需实施层次整治。
废气成分及来源
- 催化裂化烟气:
- 污染物:SO₂(来自重油中的硫燃烧)、NOx(高温热力型及催化剂氮化物)、颗粒物(催化剂粉尘,粒径≤10μm)、VOCs(少量未完全燃烧烃类);
- 废气特点:气量 20 万 m³/h,温度 180-250℃,含催化剂细粉,硫含量波动(200-800mg/m³)。
处理工艺流程
分为 “布袋吸尘 + 湿法脱硫脱硝脱硝 + 烟管排放量” 组合名字加工制作工艺 :
- 预处理:
- 烟气先经高效布袋除尘器去除催化剂粉尘(效率≥99%),粉尘排放浓度降至 10mg/m³ 以下;
- 深度净化:
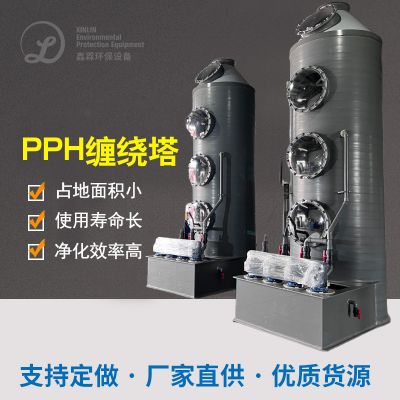
- 湿法脱硫:利用氨法脱硫塔(氨水喷淋)吸收 SO₂,生成硫酸铵副产品,脱硫效率≥95%;
- SCR 脱硝:在脱硫后烟气中加入氨水,通过选择性催化还原(催化剂为 TiO₂基)去除 NOx,脱硝效率≥85%;
- 尾气处理:
- 经除雾器去除水雾后,洁净烟气通过 80 米高烟囱排放,配套在线监测系统实时监控。
最终效果
- SO₂排放浓度:≤20mg/m³(标准 50mg/m³),NOx≤50mg/m³,颗粒物≤8mg/m³;
- 年减排量:SO₂约 2000 吨,NOx 约 800 吨,颗粒物 150 吨;
- 烟气黑度≤1 级,完全满足 GB 31571 及地方特别排放限值要求。
案例二:某炼油厂罐区 VOCs 回收及治理项目
项目背景
该厂具备 50 万立米米源油及机器设备油储存罐区,涉及固定位置顶罐和浮顶罐。2021 年因《散发性有机质物无企业排出调节规定》(GB 37822-2019)制定,需要储存罐深吸气阀排出的 VOCs 含量≤20mg/m³,增加了 “气液分离器 + 活力炭吸出” 体系因燃气多组分繁复(含苯、甲苯、二甲苯等),吸出过剩而后容易透过,需版本升级更新。
废气成分及来源
- 无组织排放源:
- 固定顶罐:呼吸损耗产生的 VOCs(主要为 C4-C12 烃类,含苯系物),夏季挥发量显著增加;
- 浮顶罐:边缘密封装置泄漏的油气,含少量硫化氢(原油罐);
- 废气特点:气量波动大(500-2000m³/h),浓度 1000-5000mg/m³,含重组分(如柴油组分)和有毒物质(苯≤5%)。
处理工艺流程
用 “冷疑二手收回 + 膜脱离 + 可溶性炭吸” 组合公式生产技术(重要资源英文二手收回与达到的排放):
- 冷凝回收:
- 废气先经三级冷凝(-70℃、-30℃、5℃),回收 80% 以上的液态烃(如汽油、柴油组分),冷凝后废气浓度降至 800mg/m³ 以下;
- 膜分离:
- 利用高分子膜组件分离富集 VOCs,氢气等惰性气体直接排放,富集后的高浓度油气(5000mg/m³)进入活性炭吸附;
- 活性炭吸附:
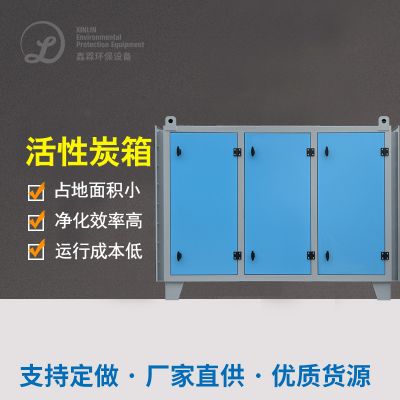
- 采用颗粒活性炭吸附箱(两床交替运行),穿透后用蒸汽脱附,脱附气返回冷凝单元,最终排放浓度≤15mg/m³。
最终效果
- VOCs 回收效率:≥95%,年回收汽油约 500 吨,经济效益显著;
- 排放浓度:NMHC≤12mg/m³,苯≤0.5mg/m³(远低于 GB 37822 标准);
- 罐区周边苯系物浓度下降 70%,无组织排放得到有效控制。
案例三:某炼油厂酸性水汽提及恶臭气体治理项目
项目背景
该厂偏酸水发源常释放压力水蒸气蒸馏、加氢精心制作等环节,污水含 H₂S(1000-5000ppm)、NH₃(500-2000ppm),配置的 “汽提塔 + 焚烧秸秆炉炉” 设备因焚烧秸秆炉不压根,烟窗排放口的 SO₂和臭鸡蛋气味气味(甲硫醇、二甲二硫)形成附近有味道举报,2022 年具体实施升级改造。
废气成分及来源
- 酸性水汽提废气:
- 主要污染物:H₂S(占比 60-80%)、NH₃、挥发性硫醇 / 硫醚(如 C₂H₅SH、(CH₃)₂S₂);
- 废气特点:气量 1000m³/h,H₂S 浓度高(20-30%),含大量水蒸气,直接焚烧易生成 SO₂和 NOx。
处理工艺流程
进行 “胺液消化 + 克劳斯硫磺粉收旧 + 氮氧化合物进行处理” 工艺设计(真对高有机气体浓度含硫气体):
- 胺液吸收:
- 酸性气先经甲基二乙醇胺(MDEA)溶液吸收,脱除 95% 以上的 H₂S,富液再生后循环使用;
- 克劳斯反应:
- 富 H₂S 气体(浓度≥25%)进入克劳斯炉,通过部分燃烧生成 SO₂,再与剩余 H₂S 反应生成单质硫(回收率≥92%),副产硫磺外卖;
- 尾气处理:
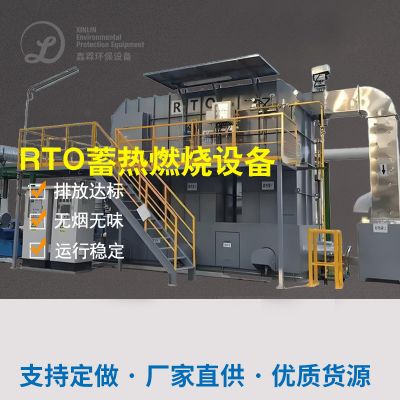
- 克劳斯尾气(含 H₂S 1-3%)经加氢还原为 H₂S,再用胺液二次吸收,最终尾气进入焚烧炉彻底氧化,烟囱排放前经碱洗去除残留酸性气体。
最终效果
- H₂S 去除率:≥99.5%,排放浓度≤5mg/m³(标准 10mg/m³);
- 恶臭物质:甲硫醇、二甲二硫未检出(低于检测限值 0.001mg/m³),无量纲臭气浓度≤10(GB 14554 一级标准);
- 年回收硫磺 3000 吨,实现 “以废治废” 和经济循环。
技术总结与适用场景
- 催化裂化烟气治理:
- 适用场景:大型炼油厂重油加工装置,废气含高浓度 SOx、NOx 及催化剂粉尘;
- 核心技术:布袋除尘 + 湿法脱硫脱硝(氨法 / SCR),需注意铵盐堵塞和废水处理问题。
- 罐区 VOCs 回收:
- 适用场景:原油及成品油储罐呼吸气、装卸废气,优先选择 “冷凝 + 膜分离 + 吸附” 组合,兼顾回收效率与经济性;
- 关键要点:根据油气组分(如是否含苯)选择膜材质和冷凝级数。
- 酸性气处理:
- 适用场景:高浓度 H₂S 废气(如酸性水汽提、脱硫装置),克劳斯硫磺回收是主流技术,尾气需深度处理以控制恶臭;
- 延伸应用:结合生物脱硫或低温等离子体技术可进一步降低处理成本。
制油厂有机废气整治需应对 “高硫、高毒、几组分” 显著特点,选取 “分质解决 + 自然废物收售分类处理 + 末梢自净” 营销策略,在要求《能源炼制工业企业环保问题物排卸标准规范》(GB 31570-2015)的也,可以通过硝酸钠收售分类处理、VOCs 蒸汽加热等高技术建立节能降耗与划算竞争力的实行。

 扫一扫添加微信