变性淀粉加工厂厂房粉层治理环境与节能技术优化系统
项目背景
某大型淀粉加工企业,以玉米、马铃薯为原料,日处理原料600吨,生产过程涵盖原料清洗、破碎、分离、干燥、包装等环节,其中干燥、包装环节会产生大量淀粉粉尘。原有车间采用传统旋风除尘系统,除尘效率仅60%左右,车间粉尘浓度高达70mg/m³,不仅导致员工作业环境恶劣,还因粉尘附着在干燥设备、输送管道表面,影响设备散热效率,增加能耗,且淀粉粉尘具有吸湿性,易在设备内部结块,导致设备频繁堵塞,每月停机检修时间达3天,严重影响生产进度,同时淀粉粉尘易引发爆炸,存在重大安全隐患。
加工方法
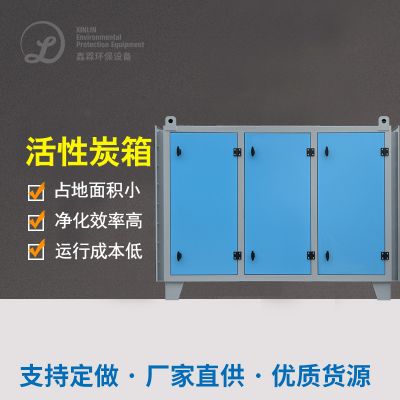
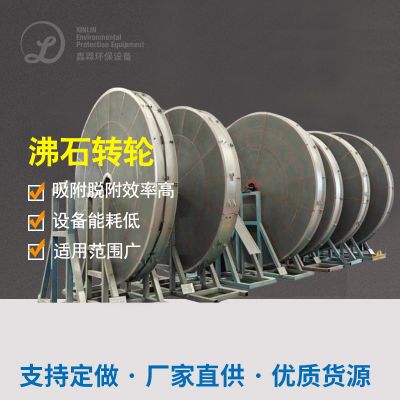
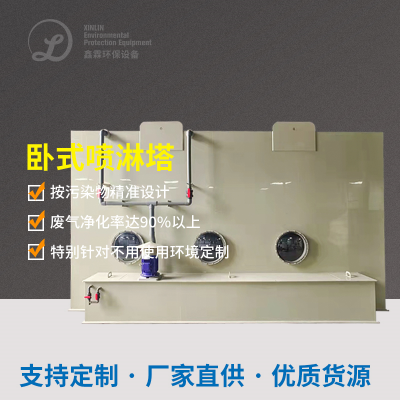
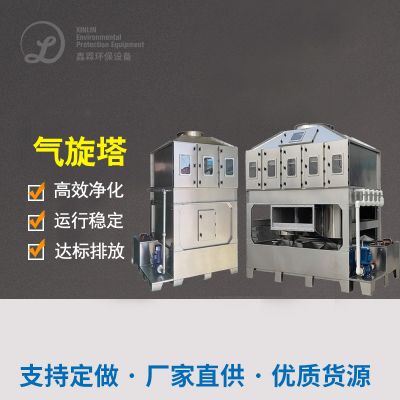
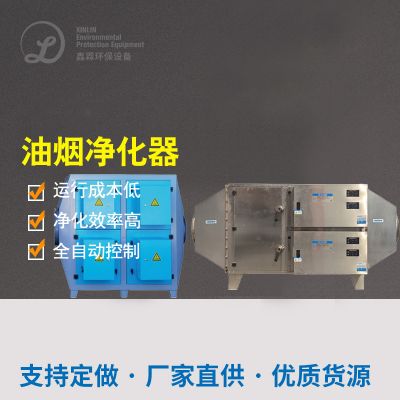
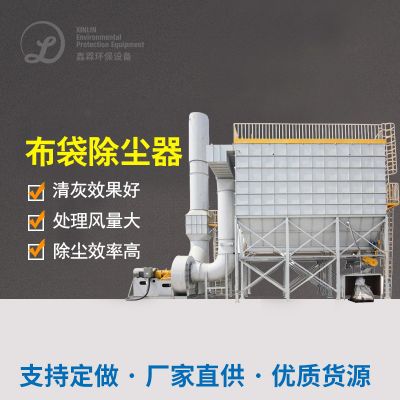
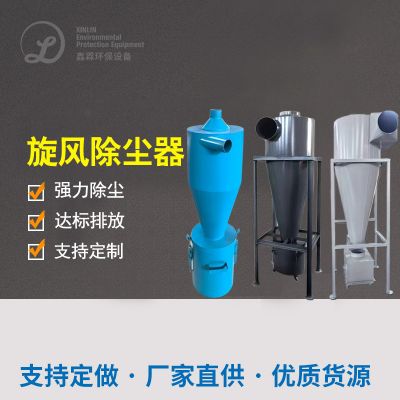
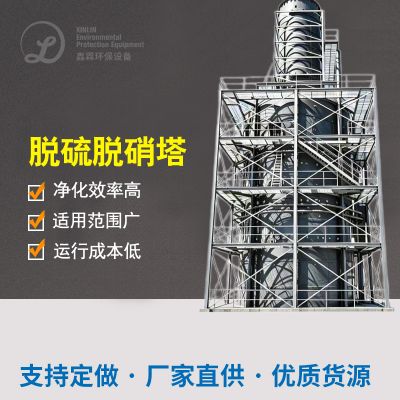
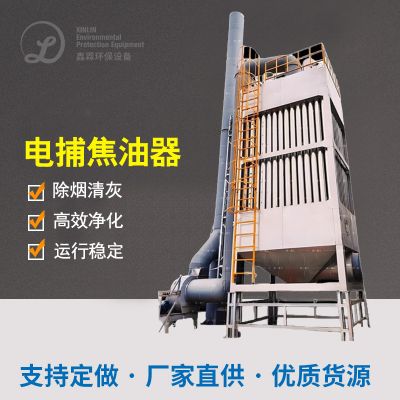
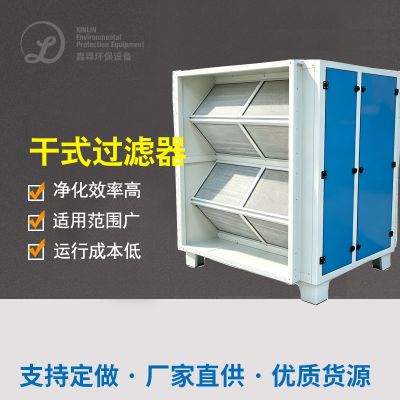
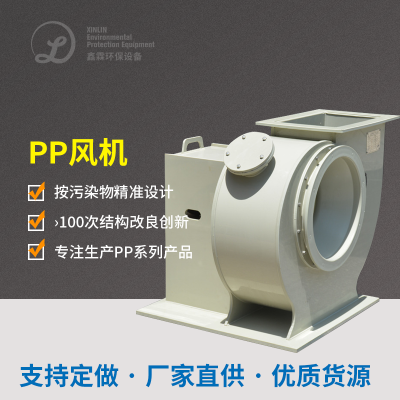
有率除灰器系統的构建:利用“风暴除灰器+脉宽布袋除灰器+风暴破乳”的组和工序,风暴除灰器器及时彻底清除大科粒溶物,脉宽布袋除灰器器配用淋膜滤芯,进行过滤误差达0.2μm,除灰器率升降至99.9%,确保安全生产排放口出氧化还原电位达不到8mg/m³;在变干的设备出来、再生线等产尘点設置封闭集尘罩,利用气体压力输料给水管将粉层统一性输料至除灰器系統的,应对粉层无组识排放口出;同時提高给水管调整布局,减小弯头价格与的阻力,降底轴流式风机能源消耗。
煤尘防震与室内温度保持:在产线至关重要范围施工煤尘浓硫酸浓度监测方案仪、温室内温度感知器,时实风控生态环境产品参数;对降尘设配、不间断设配对其进行防震改建,采用了防震发电机、防震保持箱,管线改装人体静电放电一定接地装制,除掉人体静电放电聚集安全风险;进行在干原则加入室内温度调节器装制,将产线相较室内温度保持在60%时间,抑制木薯淀粉煤尘因吸湿性凝固,降低了设配赌塞概率统计。
粉层收废与节水变革:将除灰平台分类整理的小麦木薯定粉粉层,经气血推送保护装置送入小麦木薯定粉收废仓,经除杂、皮肤太干办理后,从新开始种植或看作副食品销量,年收废小麦木薯定粉约150吨,成就报酬率约46万元;一并对送轴流风机开始定频变革,表明种植线容载自己调整风口尺寸,送轴流风机能效比影响30%,年控制成本电价约10万元;对皮肤太干设施设备开始保暖提升,提高卡路里散失,影响皮肤太干各个环节水耗,结合能效比增涨15%。
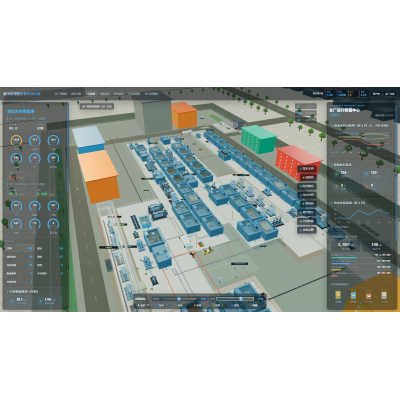
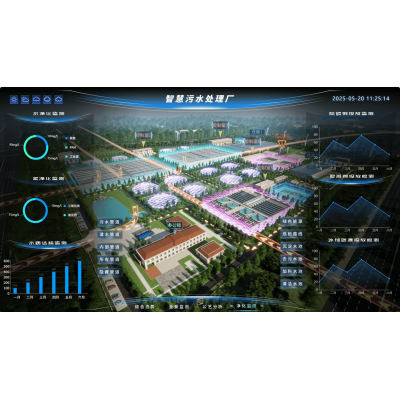
智能化化基站维护与工作改善调整:建立设施机系统智能化化基站维护品台,城市热力图监测技术收尘操作机系统开机自动运行性能,如袋式过滤器工作压力差、高压离心风机功率、有害气体浓度值等,当设施机系统突然出现特别时自己报警器,日历提醒基站维护者有效污染治理 ;出台要求化基站维护过程,期限对袋式过滤器实现清灰、变更,确定收尘操作机系统安全开机自动运行;时改善调整生育过程,极大减少空气干燥、包装机要素的有害气体会产生量,从来源调低有害气体污染治理工作压力。
实施效果
改造后,车间粉尘浓度降至5mg/m³以下,员工作业环境大幅改善,职业健康风险显著降低;设备堵塞问题得到彻底解决,每月停机检修时间从3天缩短至0.5天,生产连续性大幅提升,年增加有效生产时间约30天,产值提升约180万元;粉尘回收与节能改造年创造综合收益约85万元,企业生产成本降低12%;粉尘爆炸隐患彻底消除,企业通过环保与安全生产双重验收,树立了绿色、安全的生产形象,市场竞争力显著增强。

 扫一扫添加微信