塑料再生厂综合废水处理案例|废塑料回收再生厂污水处理方法
大连某朔料机体再生工厂综合评估废水处理治理环境活动
背景与问题
该企业以混合废塑料再生为主,废水来源包括清洗、破碎、造粒等工序,COD浓度达20000-30000 mg/L,且含大量表面活性剂(LAS)、矿物油及添加剂,pH波动大(5-11),LAS对微生物的抑制作用导致传统生化系统效率低下。
解决方案与工艺流程
采用“物化预处理+强化生化+智能监控”组合工艺:
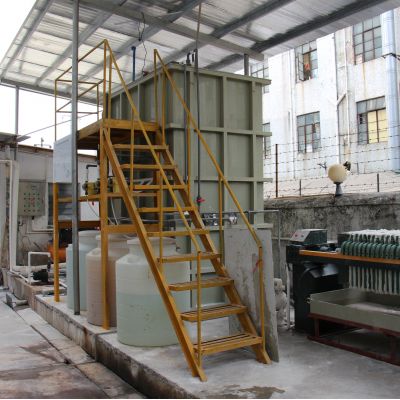
:确认与池改善pH至6.5-8.5,沥青混凝土沉垫(加药系统铁盐+制作石灰)剔除溶液与天价属,沉沙池分离出来大粉末杂质残渣,大幅度降低事件生化模式容载。
AO-MBR进行强化生化学:海洋生物滤池-好氧(AO)生产技术中,海洋生物滤池段电离硝化作用将大原子生产物葡萄糖氧化为小原子,好氧段加药耐毒素菌剂(如假单胞菌属)反抗LAS抑制作用;MBR膜海洋生物反响器充当二沉池,废水氧化还原电位(MLSS)达到于8000-10000 mg/L,COD总快速清理率≥85%,水流COD≤100 mg/L。
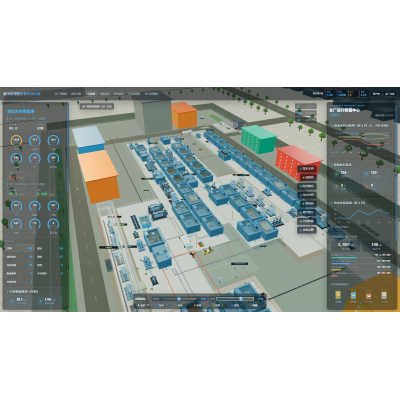
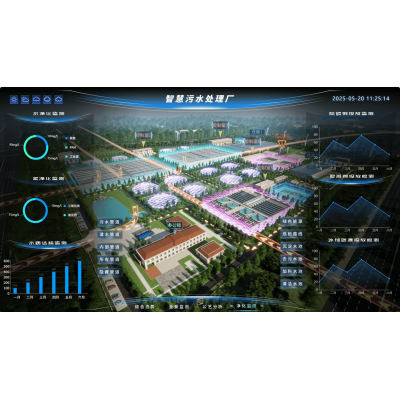
自己化追踪模式:使用pH、DO、ORP手机在线感知器,协同投药泵与爆气排风机,随时调结化剂污泥脱水量与爆气挠度,保证 模式可靠执行。
成效与价值
年减排COD、SS等污染物约1500吨,污泥产量减少40%,处理成本降低35%。项目成功破解了高毒性塑料再生废水的处理难题,为行业提供了“精准调控+生物强化”的实践案例。

 扫一扫添加微信